Таблица сварки ПНД труб стыковым соединением
2023-07-06
Читать далее
улица Зийолилар, 4а Ташкент, Узбекистан
|
Часы работы: Пн-Вс 9:00 - 18:00
Почему текут стыки ПНД труб и как этого избежать: подготовка торцов, фиксация, SDR, время нагрева, остывания и давление осадки.
2023-07-06
Чаще всего стык ПНД трубы течёт из-за ошибок подготовки, и только потом - из-за аппарата. Неснятый оксидный слой, жир на торце, перекос заготовок, кривая торцовка, муфта не по меткам и трубы разного SDR дают брак ещё до включения нагрева. Во время самой сварки ошибаются со временем нагрева, временем остывания и давлением осадки. Для каждой ошибки приводим способ её избежать при стыковой и электромуфтовой сварке.
От подготовки зависят герметичность и прочность соединения. На этом этапе сварщик тратит больше времени, чем на нагрев, и именно здесь чаще всего экономят.
Полиэтилен на воздухе окисляется, и наружный слой трубы становится тугоплавким. При электромуфтовой сварке он не сплавляется с муфтой, появляется локальный непровар. Под давлением от 6 атм такой стык начинает течь первым.
Слой снимают механическим скребком: ручной подходит для труб 16-200 мм, для больших диаметров берут цикловочные приспособления, которые снимают стружку без вращения трубы. Зачищать нужно на длину, равную глубине посадки в муфту, плюс 5-10 мм запаса. Наждачная бумага для этого не годится: абразив въедается в полиэтилен и мешает сварке.
После перевозки и разгрузки на трубе остаются песок, пыль и следы технических жидкостей. Включения мешают полиэтилену соединиться на молекулярном уровне, и шов получается пористым. При стыковой сварке протирают торец и 20 мм поверхности вокруг него. При электромуфтовой - всю зону, которая заходит внутрь фитинга, с запасом. Для этого подходят безворсовые салфетки со спиртом. Растворители, которые оставляют на поверхности плёнку, для этого не подходят.
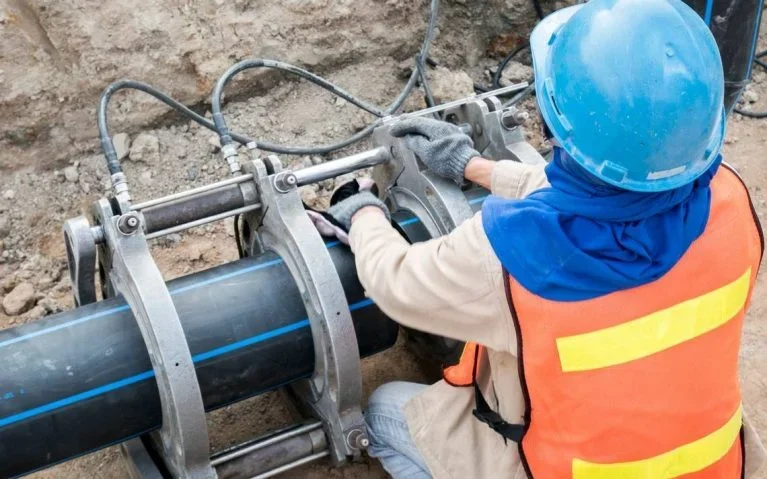
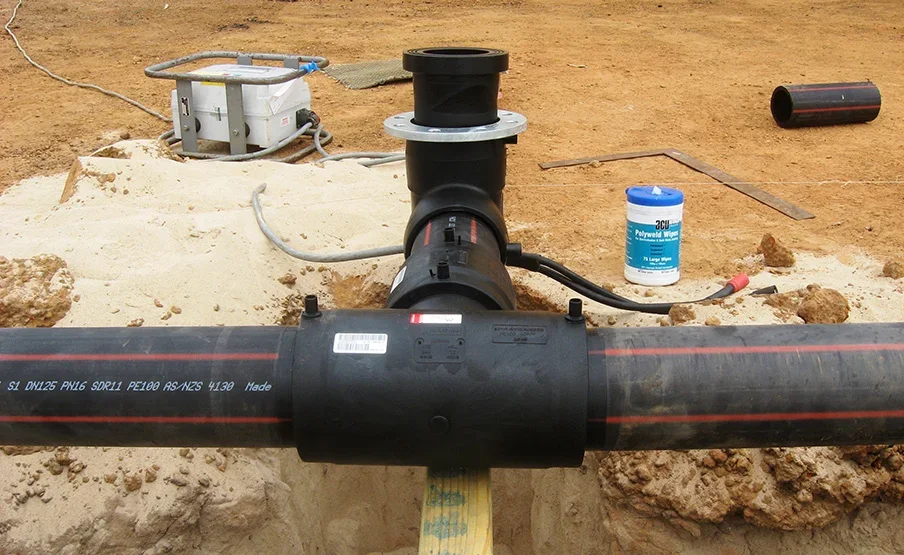
Если трубы лежат на земле без опор и зажимов, при нагреве и осадке они смещаются. В стыковой сварке соосность задаёт центратор аппарата: зажимы с вкладышами под диаметр держат обе трубы на одной оси. Допустимое смещение кромок - не больше 10% толщины стенки. В электромуфтовой сварке применяют позиционеры: ременные для больших диаметров и винтовые металлические для малых. Без них муфта сваривается с перекосом, а трубопровод получает напряжение на изгиб прямо в зоне шва.
Пила, болгарка или лобзик не дают ровного реза. При сведении торцов даже с оплавлением до 5 мм на неровном крае остаются зазоры, из которых потом получаются свищи. Торцы перед стыковой сваркой обрабатывают торцевателем аппарата, рассчитанным на этот диаметр, пока стружка не пойдёт сплошной лентой с обеих труб. После торцовки торцы сводят и проверяют зазор: для труб до 355 мм он не должен превышать 0,5 мм.
В части фитингов есть внутренний упор, и трубу достаточно вставить до конца. В муфтах без упора частая ошибка - одна труба зашла глубоко, а другая только на 20-30 мм. Площадь сварки на короткой стороне мала, и стык держит хуже. Чтобы этого избежать, муфту измеряют рулеткой, делят длину пополам и ставят светлым маркером метки на обеих трубах. Сварку начинают, когда обе метки стоят у краёв муфты. Особенно это важно при ремонтной вставке: там муфту сначала полностью надвигают на один конец, а потом возвращают на ответную трубу.
SDR - отношение наружного диаметра к толщине стенки. Две трубы 110 мм могут иметь стенку 6,6 мм (SDR 17) и 10 мм (SDR 11). Сварить их встык качественно не выйдет: торцы разной толщины прогреваются неравномерно. Литые фитинги тоже подбирают под SDR трубы. Перед закупкой сверьте маркировку трубы и детали, а для стыковой сварки берите детали того же SDR, что и труба.
Параметры сварки зависят от диаметра и толщины стенки, поэтому их берут из таблицы к аппарату, а не на глаз.
При недогреве полиэтилен не успевает расплавиться на нужную глубину, и торцы просто слипаются. Такой шов проходит гидроиспытание и разрушается через месяцы. При перегреве расплав вытекает, торцы деформируются, валик получается слишком большим. Время прогрева зависит от стенки: примерно 10 секунд на каждый миллиметр. Полные режимы собраны в статье таблица сварки ПНД труб стыковым соединением.
Пока шов горячий, он не держит нагрузку. Электромуфтовые аппараты считывают время остывания со штрихкода фитинга, а при стыковой сварке его вводят вручную, и здесь легко ошибиться. Снять трубу с зажимов раньше времени или сдвинуть её - значит получить внутренние напряжения в шве. Для трубы со стенкой 10 мм остывание под давлением занимает около 14 минут, со стенкой 30 мм - около 37 минут.
При стыковой сварке давление на торцы рассчитывают по площади торца трубы и площади цилиндров аппарата, плюс давление на сдвиг подвижной каретки. При недостатке давления шов слабый. При избытке расплав выдавливается из зоны соединения, валик становится огромным, а труба укорачивается сильнее расчёта, и её может не хватить до подключения.
СП 42-103-2003 допускает сварку полиэтиленовых труб при температуре воздуха от -15 до +45 °C. За этими пределами работают только в палатке или укрытии. Ветер охлаждает нагреватель и торцы, поэтому открытые концы трубы закрывают заглушками, чтобы сквозняк не выдувал тепло изнутри. Под прямым солнцем одна сторона трубы нагревается сильнее другой, и это тоже меняет прогрев.
Стыковой шов проверяют по валику. Он должен быть двойным, ровным по всей окружности, без пор и трещин, а впадина между двумя половинами валика не должна опускаться ниже поверхности трубы. Ширина и высота валика зависят от толщины стенки, разница по окружности - признак неравномерного прогрева или перекоса.
У электромуфтового соединения смотрят индикаторы сварки на фитинге: они должны выйти наружу. Расплав не должен вытекать из-под края муфты, а метки на трубах должны остаться у её краёв. Современные аппараты сохраняют протокол каждого стыка: время, температуру, напряжение. На газопроводах протокол прикладывают к исполнительной документации.
| Этап | Что проверить | Чем грозит ошибка |
|---|---|---|
| Подготовка | Снят оксидный слой, торцы обезжирены | Непровар и течь под давлением |
| Сборка | Соосность, смещение кромок не больше 10% стенки | Напряжение в шве, перекос трассы |
| Торцовка | Сплошная стружка, зазор не больше 0,5 мм | Свищи на стыке |
| Подбор деталей | Одинаковый SDR трубы и фитинга | Неравномерный прогрев, слабый шов |
| Сварка | Время нагрева, давление осадки, время остывания по таблице | Холодный шов или выдавленный расплав |
| Контроль | Форма валика или индикаторы муфты, протокол аппарата | Брак, который проявится после засыпки |
Большинство этих ошибок снимает правильное оборудование: аппарат с центратором и торцевателем под нужный диаметр и электромуфтовый аппарат, который сам считывает режим с фитинга. Polimer Group Asia поставляет аппараты для стыковой сварки труб до 1600 мм с гарантией и сервисом, а также электросварные фитинги под трубы ПЭ100. Специалисты компании проводят обучение сварщиков.
Мощность завода составляет 10 000 тонн полиэтиленовых труб в год. Наши специалисты выполняют проектно-изыскательские и конструкторские работы по монтажу, установке и прокладке трубопроводов горячего и холодного водоснабжения, отопления, канализации, теплотрасс и дренажных систем.
Электронная почта
info@pga.comАдрес
улица Зийолилар, 4а Ташкент, Узбекистан