Ошибки при сварке ПНД труб
2023-07-06
Читать далее
улица Зийолилар, 4а Ташкент, Узбекистан
|
Часы работы: Пн-Вс 9:00 - 18:00
Режимы стыковой сварки ПЭ80 и ПЭ100 по толщине стенки: высота валика, время прогрева, пауза, остывание и пересчёт давления на манометр.
2023-07-06
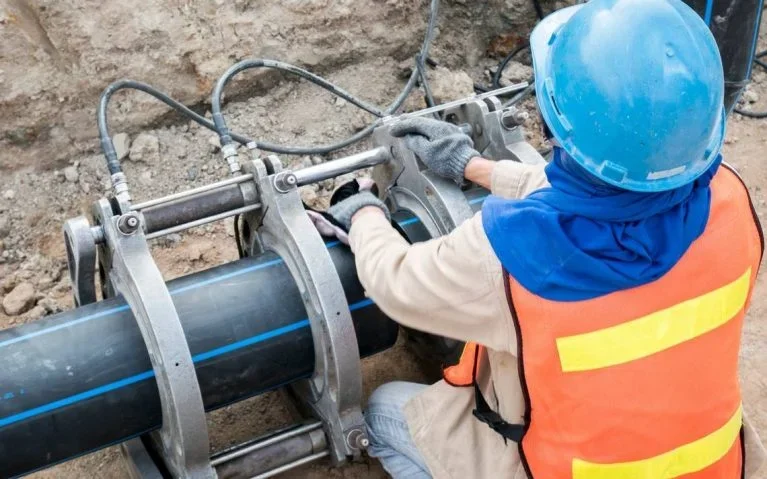
Режим стыковой сварки ПНД трубы определяет толщина её стенки. Нагреватель для ПЭ100 держат при 200-220 °C. Торцы оплавляют под давлением 0,15 МПа до валика высотой от 0,5 до 4 мм, затем прогревают при почти нулевом давлении около 10 секунд на каждый миллиметр стенки. После этого быстро убирают нагреватель, сводят торцы и оставляют шов остывать под тем же давлением 0,15 МПа от 6 до 80 минут. Точные цифры для каждой толщины собраны в таблице.
Стыковая сварка нагретым инструментом - способ получить неразъёмное соединение двух полиэтиленовых труб или трубы с литым фитингом. Торцы нагревают до вязкотекучего состояния, сжимают под расчётным давлением и дают им остыть в покое. Полиэтилен двух деталей перемешивается, и шов по прочности получается близким к самой трубе. Так сваривают трубы для воды и газа диаметром от 40-50 мм и больше.
Процесс идёт по шагам, и у каждого шага своё время и давление.
Значения соответствуют общепринятой технологии сварки полиэтиленовых труб ПЭ80 и ПЭ100 (DVS 2207-1, ГОСТ Р 55276-2012) при температуре воздуха около +20 °C. В инструкции конкретного аппарата цифры могут немного отличаться, и тогда приоритет у инструкции.
| Толщина стенки, мм | Высота валика при оплавлении, мм | Время прогрева, с | Пауза, не более, с | Остывание под давлением, мин |
|---|---|---|---|---|
| до 4,5 | 0,5 | до 45 | 5 | 6 |
| 4,5-7 | 1,0 | 45-70 | 5-6 | 6-10 |
| 7-12 | 1,5 | 70-120 | 6-8 | 10-16 |
| 12-19 | 2,0 | 120-190 | 8-10 | 16-24 |
| 19-26 | 2,5 | 190-260 | 10-12 | 24-32 |
| 26-37 | 3,0 | 260-370 | 12-16 | 32-45 |
| 37-50 | 3,5 | 370-500 | 16-20 | 45-60 |
| 50-70 | 4,0 | 500-700 | 20-25 | 60-80 |
Время подъёма давления при осадке тоже ограничено: от 5 секунд для тонких стенок до 25-35 секунд для стенок 50-70 мм. Если поднимать давление рывком, расплав выдавит из шва.
Чтобы найти строку в таблице режимов, нужно знать толщину стенки. Её задают диаметр и SDR трубы. В таблице - размеры труб ПЭ100 из каталога Polimer Group Asia.
| Наружный диаметр, мм | SDR 17, стенка, мм | SDR 11, стенка, мм | SDR 9, стенка, мм |
|---|---|---|---|
| 63 | 3,8 | 5,8 | 7,1 |
| 90 | 5,4 | 8,2 | 10,1 |
| 110 | 6,6 | 10,0 | 12,3 |
| 160 | 9,5 | 14,6 | 17,9 |
| 225 | 13,4 | 20,5 | 25,2 |
| 315 | 18,7 | 28,6 | 35,2 |
| 400 | 23,7 | 36,3 | 44,7 |
| 500 | 29,7 | 45,4 | 55,8 |
| 630 | 37,4 | 57,2 | - |
Пример: труба 160 мм SDR 11 имеет стенку 14,6 мм. Это строка 12-19 мм: валик при оплавлении 2 мм, прогрев около 146 секунд, пауза не дольше 8-10 секунд, остывание около 19 минут. Труба 110 мм SDR 17 со стенкой 6,6 мм попадает в строку 4,5-7 мм: валик 1 мм, прогрев около 66 секунд, остывание около 9-10 минут.
В таблицах давление указано на торец трубы - 0,15 МПа, то есть 0,15 Н на каждый квадратный миллиметр. Манометр аппарата показывает давление в гидросистеме, и оно другое. Пересчёт делают в три шага.
Сначала считают площадь торца трубы: π × стенка × (диаметр - стенка). Для трубы 160 мм SDR 11 это 3,14 × 14,6 × 145,4 ≈ 6 670 мм². Затем умножают площадь на 0,15 и получают усилие сжатия: около 1 000 Н. Это усилие делят на площадь цилиндров аппарата, она указана в паспорте. Например, при площади цилиндров 4 см², то есть 400 мм², давление в гидросистеме составит около 2,5 МПа, или 25 бар.
К результату прибавляют давление волочения - усилие, которое нужно, чтобы сдвинуть подвижную каретку вместе с трубой. Его измеряют перед каждой сваркой: плавно поднимают давление, пока каретка не тронется, и записывают показание манометра. Длинная плеть трубы на земле может добавить несколько бар, поэтому её ставят на роликовые опоры. Многие аппараты комплектуются готовой таблицей пересчёта под свои цилиндры.
Стыковая сварка не требует дополнительных деталей: соединяются сами трубы, поэтому на длинных трассах она дешевле. Аппарат с центратором и торцевателем окупается на объёмах, а на диаметрах от 160 мм это основной способ монтажа. Ограничения тоже есть: трубам нужно место для зажимов и каретки, а стенки свариваемых деталей должны быть одинаковыми.
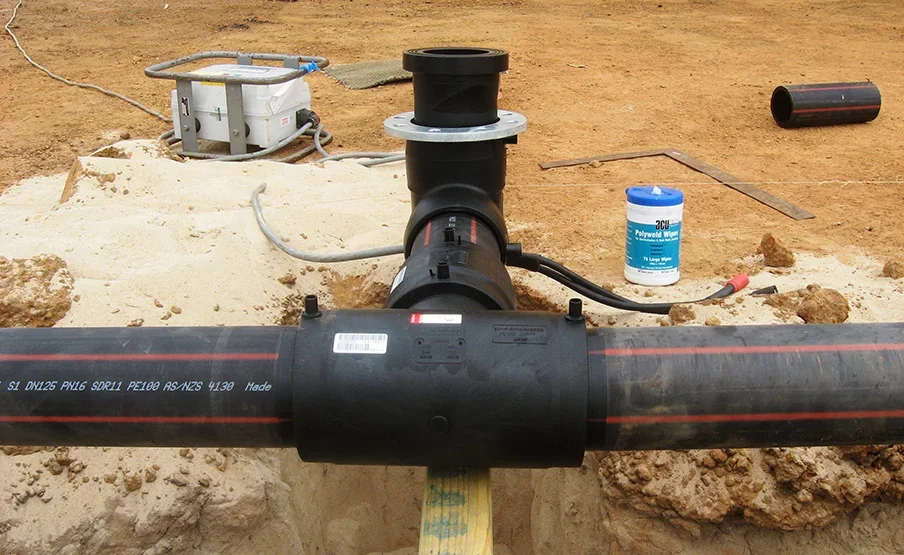
Электромуфтовая сварка удобнее в траншее, на ремонте и при врезке в действующую сеть. Муфта со встроенной спиралью соединяет трубы без сдвига, аппарат сам считывает режим со штрихкода фитинга. Её выбирают для малых диаметров, стеснённых мест и для соединения труб разного SDR, если фитинг рассчитан на оба значения. Каждый стык при этом стоит дороже на цену фитинга. Подходящие детали собраны в разделе электросварные фитинги.
Трубы из ПЭ80 и ПЭ100 одного SDR сваривают встык по тем же режимам, а рабочее давление участка считают по более слабой трубе ПЭ80. Сварить встык трубы разного SDR нельзя: торцы разной толщины прогреваются неравномерно, и шов получается со скрытым непроваром.
Таблица работает, только если соблюдена подготовка. Торцы должны быть чистыми и сухими, без следов жира. Смещение кромок допускается не больше 10% толщины стенки. Зазор после торцовки для труб до 355 мм не должен превышать 0,5 мм. Нагреватель очищают от налипшего полиэтилена перед каждым стыком. Его температуру сверяют контактным термометром: показания дисплея аппарата бывают неточными на несколько градусов.
Погода тоже меняет режим. СП 42-103-2003 допускает сварку при температуре воздуха от -15 до +45 °C, за этими пределами работают в укрытии. Ветер охлаждает торцы, поэтому свободные концы трубы закрывают заглушками. Подробно о типичных ошибках - в статье ошибки при сварке ПНД труб.
Готовый шов проверяют по валику: он должен быть двойным, равномерным по всей окружности, а впадина между его половинами не должна опускаться ниже поверхности трубы. Аппараты с протоколом сохраняют параметры каждого стыка, и на газопроводах эти данные прикладывают к исполнительной документации.
Polimer Group Asia поставляет аппараты для стыковой сварки полиэтиленовых труб диаметром до 1600 мм с гарантией и сервисом, а специалисты компании проводят обучение сварщиков. Трубы ПЭ100 для воды и газа всех диаметров из таблицы есть в разделе трубы ПНД.
Мощность завода составляет 10 000 тонн полиэтиленовых труб в год. Наши специалисты выполняют проектно-изыскательские и конструкторские работы по монтажу, установке и прокладке трубопроводов горячего и холодного водоснабжения, отопления, канализации, теплотрасс и дренажных систем.
Электронная почта
info@pga.comАдрес
улица Зийолилар, 4а Ташкент, Узбекистан