PND quvurlarni uchma-uch payvandlash jadvali
2023-07-06
Ko'proq o'qish
Ziyolilar ko'chasi, 4a, Toshkent, O'zbekiston
|
Ish vaqti: dushanbadan yakshanbagacha 9:00 dan 18:00 gacha
PND quvur birikmalari nima uchun oqadi va bunga qanday yo'l qo'ymaslik kerak: uchlarni tayyorlash, mahkamlash, SDR, qizdirish, sovish vaqti va siqish bosimi.
2023-07-06
PND quvur birikmasi ko'pincha apparat sababli emas, tayyorgarlikdagi xatolar sababli oqadi. Olib tashlanmagan oksid qatlami, quvur uchidagi yog', quvurlarning qiyshiq turishi, notekis torets, belgilarga to'g'ri kelmagan mufta va SDR qiymati turlicha bo'lgan quvurlar qizdirish boshlanmasdan oldinoq chokni buzadi. Payvandlash jarayonining o'zida esa qizdirish vaqti, sovish vaqti va siqish bosimida xato qilinadi. Har bir xato uchun uchma-uch va elektrofuzion payvandlashda undan qanday saqlanish mumkinligini keltiramiz.
Birikmaning germetikligi va mustahkamligi tayyorgarlikka bog'liq. Payvandchi bu bosqichga qizdirishdan ko'ra ko'proq vaqt sarflaydi va aynan shu yerda ko'pincha vaqtni tejashga harakat qilinadi.
Polietilen havoda oksidlanadi va quvurning tashqi qatlami qiyin eriydigan bo'lib qoladi. Elektrofuzion payvandlashda bu qatlam mufta bilan erib qo'shilmaydi va mahalliy payvandlanmagan joy paydo bo'ladi. 6 atm va undan yuqori bosimda bunday birikma birinchi bo'lib oqa boshlaydi.
Qatlam mexanik qirg'ich bilan olinadi: qo'l qirg'ichi 16-200 mm quvurlar uchun mos keladi, katta diametrlar uchun quvurni aylantirmasdan qirindi oladigan maxsus moslamalar ishlatiladi. Tozalash uzunligi muftaga kirish chuqurligiga teng bo'lishi va 5-10 mm zaxira qo'shilishi kerak. Jilvir qog'oz bu ish uchun yaramaydi: abraziv polietilenga botib qoladi va payvandlashga xalaqit beradi.
Tashish va tushirishdan keyin quvurda qum, chang va texnik suyuqliklar izlari qoladi. Bu aralashmalar polietilenning molekulyar darajada birikishiga to'sqinlik qiladi va chok g'ovak bo'lib chiqadi. Uchma-uch payvandlashda quvur uchi va uning atrofidagi 20 mm yuza artiladi. Elektrofuzion payvandlashda fiting ichiga kiradigan butun qism zaxira bilan tozalanadi. Buning uchun spirtli tuksiz salfetkalar mos keladi. Yuzada parda qoldiradigan erituvchilar bu ish uchun yaramaydi.
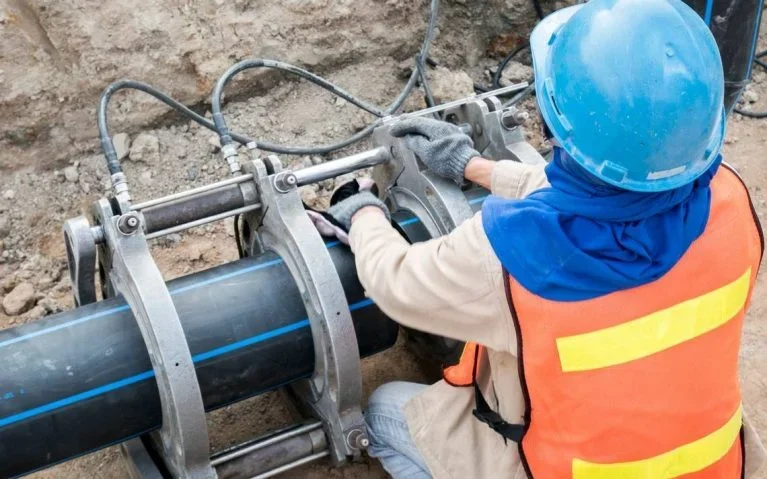
Agar quvurlar tayanch va qisqichlarsiz yerda yotsa, qizdirish va siqish paytida ular siljiydi. Uchma-uch payvandlashda o'qdoshlikni apparatning markazlashtiruvchisi ta'minlaydi: diametrga mos qo'yilmali qisqichlar ikkala quvurni bitta o'qda ushlab turadi. Qirralarning ruxsat etilgan siljishi devor qalinligining 10% idan oshmasligi kerak. Elektrofuzion payvandlashda pozitsionerlar ishlatiladi: katta diametrlar uchun tasmali, kichiklari uchun vintli metall qisqichlar. Ularsiz mufta qiyshiq payvandlanadi va quvur o'tkazgichi aynan chok zonasida egilish kuchlanishini oladi.
Arra, burchakli silliqlash mashinasi yoki elektr lobzik tekis kesim bermaydi. Uchlar birlashtirilganda, hatto 5 mm gacha eritilganda ham, notekis qirrada bo'shliqlar qoladi va keyinchalik ulardan teshiklar paydo bo'ladi. Uchma-uch payvandlashdan oldin uchlar apparatning shu diametrga mo'ljallangan torets kesgichi bilan ikkala quvurdan ham qirindi uzluksiz lenta bo'lib chiqquncha ishlov beriladi. Shundan so'ng uchlar birlashtiriladi va bo'shliq tekshiriladi: 355 mm gacha bo'lgan quvurlarda u 0,5 mm dan oshmasligi kerak.
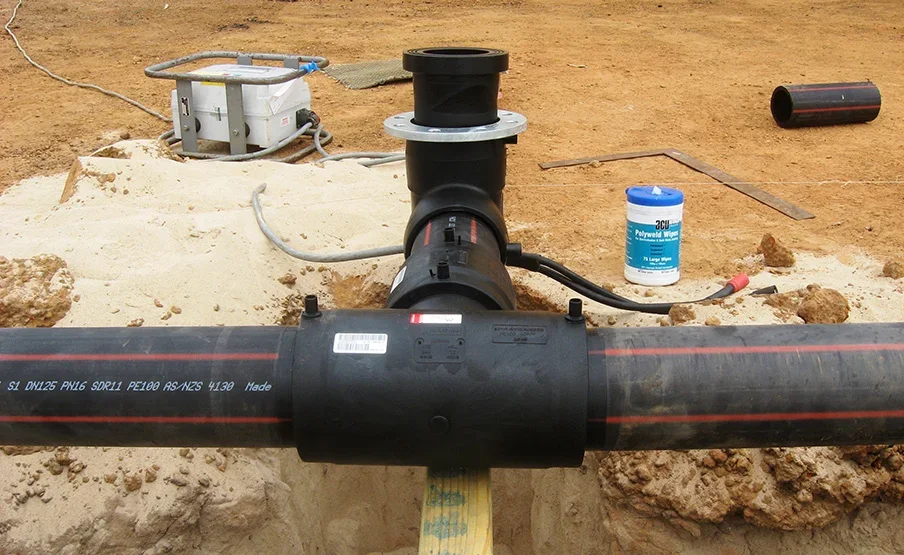
Ba'zi fitinglarda ichki tirgak bor va quvurni oxirigacha kiritish kifoya. Tirgaksiz muftalarda tez-tez uchraydigan xato - bitta quvur chuqur kirgan, ikkinchisi esa atigi 20-30 mm. Qisqa tomonda payvandlash maydoni kichik bo'ladi va birikma yomonroq ushlaydi. Bunga yo'l qo'ymaslik uchun muftani ruletka bilan o'lchab, uzunligini ikkiga bo'ling va ikkala quvurga och rangli marker bilan belgi qo'ying. Ikkala belgi mufta chetlarida turganda payvandlashni boshlang. Bu ayniqsa ta'mirlash qo'yilmasida muhim: u yerda mufta avval bir uchga to'liq kiydiriladi, so'ng qarama-qarshi quvurga qaytariladi.
SDR - tashqi diametrning devor qalinligiga nisbati. Ikkita 110 mm li quvurning devori 6,6 mm (SDR 17) yoki 10 mm (SDR 11) bo'lishi mumkin. Ularni uchma-uch sifatli payvandlab bo'lmaydi: qalinligi har xil uchlar notekis qiziydi. Quyma fitinglar ham quvurning SDR qiymatiga qarab tanlanadi. Xarid qilishdan oldin quvur va detal markirovkasini solishtiring, uchma-uch payvandlash uchun quvur bilan bir xil SDR dagi detallarni oling.
Payvandlash parametrlari diametr va devor qalinligiga bog'liq, shuning uchun ular ko'z bilan emas, apparatga ilova qilingan jadvaldan olinadi.
Qizdirish yetarli bo'lmasa, polietilen kerakli chuqurlikda erib ulgurmaydi va uchlar shunchaki yopishib qoladi. Bunday chok gidravlik sinovdan o'tishi va bir necha oydan keyin buzilishi mumkin. Haddan tashqari qizdirilsa, eritma oqib chiqadi, uchlar deformatsiyalanadi, valik juda katta bo'ladi. Qizdirish vaqti devorga bog'liq: har bir millimetrga taxminan 10 soniya. To'liq rejimlar PND quvurlarni uchma-uch payvandlash jadvali maqolasida keltirilgan.
Chok issiq paytida yuk ko'tara olmaydi. Elektrofuzion apparatlar sovish vaqtini fiting shtrix-kodidan o'qiydi, uchma-uch payvandlashda esa u qo'lda kiritiladi va bu yerda xato qilish oson. Quvurni qisqichlardan muddatidan oldin olish yoki siljitish chokda ichki kuchlanishlar paydo qiladi. Devori 10 mm bo'lgan quvur bosim ostida taxminan 14 daqiqa, devori 30 mm bo'lgani esa taxminan 37 daqiqa soviydi.
Uchma-uch payvandlashda uchlarga beriladigan bosim quvur uchi maydoni va apparat silindrlari maydoni bo'yicha hisoblanadi, bunga harakatlanuvchi karetkani siljitish bosimi qo'shiladi. Bosim yetishmasa, chok bo'sh chiqadi. Bosim ortiqcha bo'lsa, eritma birikma zonasidan siqib chiqariladi, valik juda kattalashadi, quvur esa hisobdan ko'proq qisqaradi va ulanish joyigacha yetmay qolishi mumkin.
Rossiyaning SP 42-103-2003 qoidalari polietilen quvurlarni havo harorati -15 dan +45 °C gacha bo'lganda payvandlashga ruxsat beradi. Bu chegaralardan tashqarida ish faqat chodir yoki boshpana ichida olib boriladi. Shamol qizdirgich va quvur uchlarini sovutadi, shuning uchun quvurning ochiq uchlari ichkaridan issiqlikni chiqarib yubormasligi uchun tiqinlar bilan yopiladi. To'g'ridan-to'g'ri quyosh ostida quvurning bir tomoni ikkinchisidan ko'proq qiziydi va bu ham qizdirishni o'zgartiradi.
Uchma-uch chok valik bo'yicha tekshiriladi. U qo'sh, butun aylana bo'ylab tekis, g'ovak va yoriqlarsiz bo'lishi kerak, valikning ikki yarmi orasidagi botiqlik quvur yuzasidan pastga tushmasligi lozim. Valikning eni va balandligi devor qalinligiga bog'liq, aylana bo'ylab farq notekis qizdirish yoki qiyshiqlik belgisidir.
Elektrofuzion birikmada fitingdagi payvandlash indikatorlariga qaraladi: ular tashqariga chiqqan bo'lishi kerak. Eritma mufta chetidan oqib chiqmasligi, quvurlardagi belgilar esa uning chetlarida qolishi kerak. Zamonaviy apparatlar har bir chokning bayonnomasini saqlaydi: vaqt, harorat, kuchlanish. Gaz quvurlarida bu bayonnoma ijro hujjatlariga ilova qilinadi.
| Bosqich | Nimani tekshirish kerak | Xato nimaga olib keladi |
|---|---|---|
| Tayyorlash | Oksid qatlami olingan, uchlar yog'sizlantirilgan | Payvandlanmagan joy va bosim ostida oqish |
| Yig'ish | O'qdoshlik, qirralar siljishi devorning 10% idan oshmaydi | Chokda kuchlanish, trassaning qiyshayishi |
| Torets kesish | Uzluksiz qirindi, bo'shliq 0,5 mm dan oshmaydi | Birikmada teshiklar |
| Detallarni tanlash | Quvur va fitingning SDR qiymati bir xil | Notekis qizdirish, bo'sh chok |
| Payvandlash | Qizdirish vaqti, siqish bosimi, sovish vaqti jadval bo'yicha | Sovuq chok yoki siqib chiqarilgan eritma |
| Nazorat | Valik shakli yoki mufta indikatorlari, apparat bayonnomasi | Ko'mishdan keyin namoyon bo'ladigan nuqson |
Bu xatolarning ko'pchiligini to'g'ri uskuna bartaraf etadi: kerakli diametr uchun markazlashtiruvchi va torets kesgichli apparat hamda rejimni fitingdan o'zi o'qiydigan elektrofuzion apparat. "Polimer Group Asia" kompaniyasi 1600 mm gacha bo'lgan quvurlar uchun kafolat va servis xizmati bilan uchma-uch payvandlash apparatlarini, shuningdek PE100 quvurlar uchun elektrofuzion fitinglarni yetkazib beradi. Kompaniya mutaxassislari payvandchilarni o'qitadi.
Zavodning quvvati yiliga 10 000 tonna polietilen quvurlarni tashkil etadi. Bizning mutaxassislarimiz issiq va sovuq suv ta'minoti, isitish, kanalizatsiya, isitish magistrallari va drenaj tizimlarini o'rnatish, yig'ish va yotqizish bo'yicha loyihalash, tadqiqot va muhandislik ishlarini bajaradilar.
Elektron pochta
info@pga.comManzil
Ziyolilar ko'chasi, 4a, Toshkent, O'zbekiston